
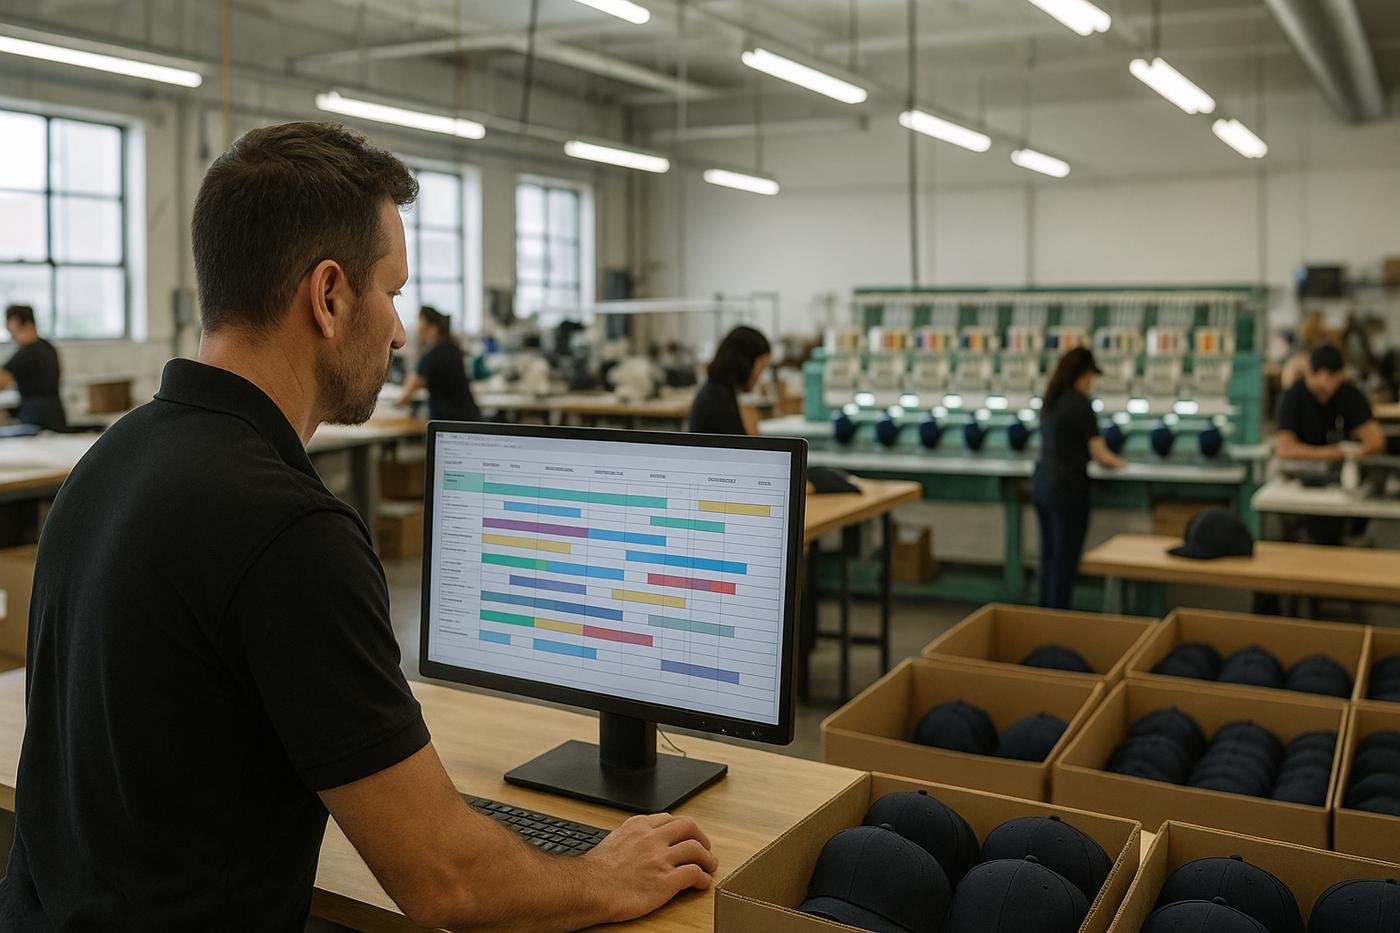
Produzir bonés personalizados envolve muito mais do que distribuir ordens de fabricação entre máquinas e operadores. Cada pedido pode combinar modelos, tecidos, cores, tamanhos, tipos de aba, aviamentos, bordados, estampas e acabamentos diferentes. Por isso, o PCP para fábrica de bonés precisa considerar as características técnicas de cada produto antes mesmo de o pedido entrar no chão de fábrica.
Um PCP bem estruturado conecta vendas, estoque, compras, desenvolvimento, produção, qualidade e expedição. Ele ajuda a verificar se os materiais estão disponíveis, quais setores participarão da fabricação, quanto tempo cada etapa poderá consumir e se existe capacidade produtiva para cumprir a data prometida ao cliente.
Neste artigo, você entenderá como funciona o planejamento e controle da produção aplicado à realidade de uma fábrica de bonés, quais informações devem ser acompanhadas e como a tecnologia reduz atrasos, gargalos e decisões baseadas apenas em urgências.
O que é PCP em uma fábrica de bonés?
PCP significa Planejamento e Controle da Produção. Na prática, é a área responsável por transformar a demanda comercial em um plano de fabricação viável.
Em uma fábrica de bonés, isso significa organizar pedidos levando em conta fatores como:
- modelo e construção do boné;
- quantidade solicitada;
- tecidos e cores;
- tipo de aba e demais componentes;
- aviamentos necessários;
- grade de tamanhos, quando aplicável;
- tipo e posição da personalização;
- roteiro produtivo de cada item;
- capacidade disponível em cada setor;
- necessidade de serviços terceirizados;
- data acordada com o cliente;
- tempo necessário para inspeção, embalagem e expedição.
Portanto, o PCP na confecção não deve ser tratado apenas como a criação de uma lista de ordens. Seu papel é sincronizar recursos, materiais, pessoas e processos para que os pedidos avancem com previsibilidade.
Para aprofundar a estruturação da área, também vale consultar estas 10 dicas para montar um PCP eficiente.
O PCP começa durante a venda, não somente na produção
Um erro comum é imaginar que o trabalho do PCP começa quando o pedido já foi aprovado e enviado à fábrica. Nesse momento, porém, o prazo já pode ter sido prometido ao cliente. Se vendas não consultou materiais, roteiros e capacidade, a empresa poderá descobrir tarde demais que não consegue entregar na data combinada.
Por isso, o planejamento da produção de bonés deve participar da etapa comercial. Antes de confirmar um prazo, a fábrica precisa avaliar:
- se o produto já possui ficha técnica e roteiro definidos;
- se há matéria-prima disponível ou se será necessário comprar;
- qual é a carga atual dos setores envolvidos;
- se a personalização utiliza um recurso com fila elevada;
- se será preciso desenvolver amostras ou aprovar um novo padrão;
- se existe dependência de fornecedor ou prestador externo;
- quanto tempo deve ser reservado para acabamento, qualidade e expedição.
Essa análise permite trabalhar com datas possíveis, em vez de promessas baseadas apenas em um prazo médio. Dois pedidos com a mesma quantidade podem ocupar recursos muito diferentes. Um modelo conhecido, com materiais em estoque e personalização simples, não terá necessariamente o mesmo comportamento de um boné novo, com bordado complexo, aplicações adicionais e componentes ainda não comprados.
A tecnologia é importante nesse ponto porque permite consultar pedidos em carteira, estoques, previsões de recebimento e ocupação dos setores. Assim, a equipe comercial pode negociar com mais segurança e o PCP não é surpreendido negativamente depois da confirmação da venda.
Por que a produção de bonés personalizados exige um planejamento específico?
Uma fábrica de bonés trabalha com uma combinação particular de processos de confecção, estruturação e personalização. O fluxo pode mudar conforme o modelo e a técnica utilizada. Em determinados produtos, a personalização ocorre em partes cortadas antes da montagem. Em outros, uma operação pode acontecer sobre o boné montado ou depender de um fornecedor externo.
Entre as variáveis que alteram o roteiro e a capacidade estão:
- tipo de tecido e comportamento do material;
- quantidade e formato dos gomos;
- modelo de aba;
- uso de tela, forro, entretela ou outros elementos estruturais;
- tipo de fechamento;
- bordado direto, patch, estampa, transfer ou outra técnica;
- quantidade e posição das personalizações;
- necessidade de troca de linha, matriz, arquivo ou regulagem;
- volume de cores e variações dentro do pedido;
- operações manuais de acabamento.
Essas diferenças impedem que a capacidade seja calculada apenas pelo número total de bonés. O PCP precisa considerar o esforço exigido em cada setor. Um pedido pode ser simples para o corte, mas ocupar intensamente o bordado. Outro pode passar rapidamente pela personalização e exigir mais tempo na costura ou no acabamento.
Como funciona o planejamento da produção de bonés?
1. Conferência das informações do pedido
O planejamento começa com informações completas e confiáveis. O pedido precisa estar relacionado a uma ficha técnica, à composição dos materiais e ao roteiro de fabricação.
Também devem estar definidos os detalhes da personalização, como localização, dimensões aprovadas, cores, técnica e arquivo correspondente. Quando essas informações estão incompletas, o PCP pode reservar capacidade para um produto que ainda sofrerá alterações.
A padronização do cadastro também facilita a formação de custos. Esse assunto é aprofundado no artigo sobre como fazer o custo de bonés personalizados.
2. Definição do roteiro produtivo
O roteiro produtivo descreve por quais operações o produto deverá passar e em qual sequência. Embora cada fábrica tenha sua própria estrutura, um fluxo pode envolver etapas como:
- análise técnica e liberação;
- separação ou compra dos materiais;
- enfesto e corte;
- preparação das partes;
- personalização;
- costura e montagem;
- colocação de aba, botão, ilhós e fechamento, conforme o modelo;
- limpeza e acabamento;
- inspeção de qualidade;
- embalagem e expedição.
Essa sequência não deve ser considerada universal. O momento correto de bordar, estampar ou aplicar componentes depende do produto e do processo adotado pela fábrica. O PCP precisa trabalhar com roteiros reais, e não com um fluxo genérico aplicado a todos os bonés.
Mapear claramente as responsabilidades e passagens entre as áreas evita lacunas. O conteúdo sobre fluxograma e organograma na eficiência empresarial ajuda a entender como representar esses processos e responsabilidades.
3. Programação das ordens
Depois de validar o pedido, os materiais e o roteiro, o PCP define quando cada ordem deverá entrar em produção. Essa programação precisa respeitar a data de entrega, mas também deve considerar a disponibilidade real dos recursos.
Não basta liberar todos os pedidos simultaneamente. O excesso de ordens abertas aumenta o estoque em processo, dificulta o acompanhamento e ocupa espaço físico sem garantir mais produtividade.
Uma programação equilibrada libera trabalho conforme a capacidade dos setores seguintes. Dessa forma, o corte não produz volumes que ficarão parados por falta de espaço no bordado, na costura ou em outra operação.
Controle de materiais e prevenção de paradas
O controle da produção de bonés depende diretamente da disponibilidade dos materiais corretos. Tecido em estoque, por si só, não significa que o pedido esteja pronto para ser produzido. É necessário verificar cor, composição, largura ou especificação usada no produto, quantidade disponível e possíveis reservas feitas para outras ordens.
O mesmo cuidado vale para abas, linhas, entretelas, telas, fechos, etiquetas, botões, ilhoses, patches, embalagens e demais componentes.
Um controle eficiente deve distinguir:
- saldo físico existente;
- quantidade já comprometida com pedidos;
- material disponível para novas ordens;
- compras em andamento;
- previsão de recebimento;
- materiais separados para produção;
- diferenças ou perdas identificadas no processo.
Ao programar um pedido sem fazer essa verificação, a fábrica corre o risco de cortar parte do lote e interromper o restante por falta de um aviamento. Além do atraso, isso gera movimentação adicional e aumenta a quantidade de ordens incompletas no chão de fábrica.
O PCP deve trabalhar em conjunto com estoque e compras. Quando há necessidade de aquisição, a data do fornecedor passa a fazer parte do planejamento. A ordem só pode ser programada de forma segura quando o prazo de abastecimento estiver compatível com o cronograma.
Como analisar a capacidade produtiva dos setores?
A capacidade produtiva representa quanto cada recurso ou setor consegue processar em determinado período, considerando sua disponibilidade e as características das ordens.
Em uma fábrica de bonés, não é suficiente afirmar que a unidade produz determinada quantidade de peças. A capacidade precisa ser observada por operação. Corte, bordado, preparação, montagem, acabamento e embalagem podem ter comportamentos diferentes.
Para planejar a carga, o PCP deve conhecer:
- quais máquinas e equipes executam cada operação;
- quais produtos podem ser feitos em cada recurso;
- tempo previsto ou histórico das operações;
- horários e turnos disponíveis;
- paradas programadas;
- tempo de preparação e regulagem;
- restrições de mão de obra ou especialização;
- ordens já comprometidas no período.
A complexidade da personalização também influencia essa análise. Um bordado com maior cobertura, mais detalhes ou diversas trocas pode consumir mais tempo do que outro aparentemente semelhante. Já uma sequência com muitas pequenas ordens pode exigir mais preparações e separações do que um lote contínuo.
Por esse motivo, a gestão da produção de bonés deve analisar tanto a quantidade de peças quanto a carga gerada por elas.
Identificação e gestão de gargalos
Gargalo é o recurso que limita o fluxo do sistema em determinado momento. Ele pode ser uma máquina, um setor, uma operação manual, uma aprovação pendente ou até a falta de um material.
O gargalo não é necessariamente fixo. Em uma semana, o bordado pode concentrar a maior carga. Em outra, uma combinação de modelos mais trabalhosos pode pressionar a costura ou o acabamento.
Alguns sinais de gargalo são:
- acúmulo frequente de peças antes de uma operação;
- ordens aguardando o mesmo equipamento;
- aumento constante da fila de um setor;
- horas extras recorrentes em uma área específica;
- pedidos quase concluídos, mas parados na mesma etapa;
- reprogramações frequentes causadas pelo mesmo recurso.
Depois de identificar a restrição, o PCP pode reorganizar sequências, agrupar ordens compatíveis, reduzir trocas, redistribuir atividades quando tecnicamente possível ou avaliar alternativas de terceirização e ampliação de capacidade. Qualquer decisão, porém, deve considerar qualidade, custo e prazo.
Priorização de pedidos sem transformar tudo em urgência
Priorizar não significa colocar automaticamente o cliente que mais cobra na frente da fila. Uma boa regra de sequenciamento considera o prazo, o estágio atual, a disponibilidade dos materiais, o tempo restante de fabricação e o impacto sobre outros pedidos.
Também é importante avaliar se a ordem está realmente pronta para avançar. Dar prioridade a um pedido sem material completo ou sem personalização aprovada pode bloquear recursos e atrasar ordens que poderiam seguir normalmente.
Os critérios de prioridade devem ser conhecidos por vendas, PCP e produção. Entre os fatores que podem orientar a decisão estão:
- data de entrega confirmada;
- tempo total necessário até a expedição;
- risco de atraso;
- disponibilidade completa dos materiais;
- dependência de processos externos;
- possibilidade de agrupar produtos semelhantes;
- situação de pedidos parcialmente produzidos;
- impacto da mudança de sequência no restante da fábrica.
Quando toda alteração comercial vira uma urgência sem análise, a programação perde credibilidade. A produção passa a interromper lotes, aumentar preparações e movimentar ordens incompletas. O resultado costuma ser menos previsibilidade para todos.
Acompanhamento da produção e atualização do plano
Planejar é apenas uma parte do trabalho. O PCP também precisa acompanhar o que realmente aconteceu e comparar o avanço com o previsto.
O apontamento da produção informa quais operações foram iniciadas ou concluídas, quanto foi produzido, quais quantidades foram rejeitadas e por que uma ordem ficou parada. Sem esses registros, o planejamento se baseia em uma situação desatualizada.
O acompanhamento pode observar:
- ordens liberadas, em processo, paradas e concluídas;
- quantidade boa e quantidade com necessidade de correção;
- posição de cada pedido no fluxo;
- carga atual dos setores;
- motivos de parada;
- atrasos em relação à programação;
- previsão atualizada de conclusão;
- retrabalho e perdas identificadas.
Essas informações ajudam o PCP a reprogramar quando ocorre uma quebra de máquina, ausência de material, reprovação de qualidade ou mudança relevante no pedido. O objetivo não é manter o plano inicial a qualquer custo, mas atualizá-lo de forma controlada e comunicar os impactos aos setores envolvidos.
Integração entre vendas, PCP, produção e expedição
A integração entre setores é essencial porque cada área possui uma parte da informação. Vendas conhece as condições negociadas. O desenvolvimento e a engenharia do produto definem a viabilidade técnica. O estoque controla os materiais. Compras acompanha fornecedores. A produção executa as operações. A qualidade verifica a conformidade, e a expedição organiza a saída.
Quando essas informações ficam em planilhas isoladas, mensagens ou controles paralelos, aumentam as chances de divergência. Uma alteração de cor pode chegar à produção sem atualizar a necessidade de material. Uma nova data pode ser prometida sem considerar a fila. Uma ordem concluída pode permanecer aguardando embalagem porque a expedição não recebeu a previsão correta.
Um sistema integrado cria uma fonte comum de dados e permite que as áreas visualizem as informações adequadas às suas responsabilidades. Além disso, reduz a necessidade de redigitar pedidos e facilita a rastreabilidade das alterações.
O papel da tecnologia no PCP para fábrica de bonés
A tecnologia deve apoiar o planejamento desde a formação do pedido. Isso inclui cadastrar produtos e variações, gerar necessidades de materiais, consultar estoques, reservar componentes, criar ordens, carregar setores e acompanhar o andamento da produção.
Dependendo da estrutura da empresa, um sistema também pode ajudar a:
- relacionar pedidos a fichas técnicas e roteiros;
- simular datas com base na carga existente;
- visualizar a capacidade por setor;
- identificar materiais faltantes;
- registrar apontamentos no chão de fábrica;
- acompanhar serviços terceirizados;
- alertar sobre pedidos com risco de atraso;
- comparar o planejado com o realizado;
- fornecer previsões mais confiáveis para vendas e expedição.
Automação não significa retirar a análise humana do processo. O sistema organiza dados e oferece visibilidade, enquanto os profissionais avaliam exceções, restrições técnicas e prioridades comerciais. Para compreender como essa evolução pode afetar o setor, veja também o conteúdo sobre o futuro da automação na indústria da confecção.
Como estruturar um PCP adequado à realidade da fábrica?
A implantação não deve começar pela tentativa de criar um cronograma excessivamente detalhado sem dados confiáveis. Primeiro, a empresa precisa organizar as informações básicas do processo.
Um caminho prático inclui:
- mapear os modelos e as principais famílias de produtos;
- documentar os roteiros realmente utilizados;
- padronizar fichas técnicas e listas de materiais;
- identificar recursos e setores críticos;
- levantar a disponibilidade de máquinas e equipes;
- definir como os tempos serão estimados e revisados;
- estabelecer regras para liberar e priorizar ordens;
- registrar o avanço da produção de forma consistente;
- integrar o planejamento à venda e à gestão de materiais;
- analisar desvios e melhorar os parâmetros gradualmente.
Também é importante começar pelo nível de detalhe que a fábrica consegue manter. Um controle complexo, mas desatualizado, oferece menos segurança do que um modelo mais simples alimentado de forma disciplinada.
Conclusão
O PCP para fábrica de bonés conecta o pedido vendido à capacidade real de fabricação. Ele organiza materiais, roteiros, personalizações, recursos, prioridades e prazos, respeitando as particularidades de cada modelo.
Seu trabalho deve começar antes da liberação para o chão de fábrica. Quando a capacidade e os materiais são consultados durante a venda, a empresa reduz o risco de assumir prazos inviáveis. Durante a execução, o acompanhamento permite identificar gargalos, corrigir desvios e atualizar as previsões.
Para evoluir, a fábrica deve mapear seus processos, organizar fichas técnicas, conhecer a capacidade dos setores e registrar o andamento das ordens. Com integração e tecnologia, o PCP deixa de atuar apenas na solução de urgências e passa a orientar decisões mais seguras para vendas, compras, produção e entrega.


Add comment